



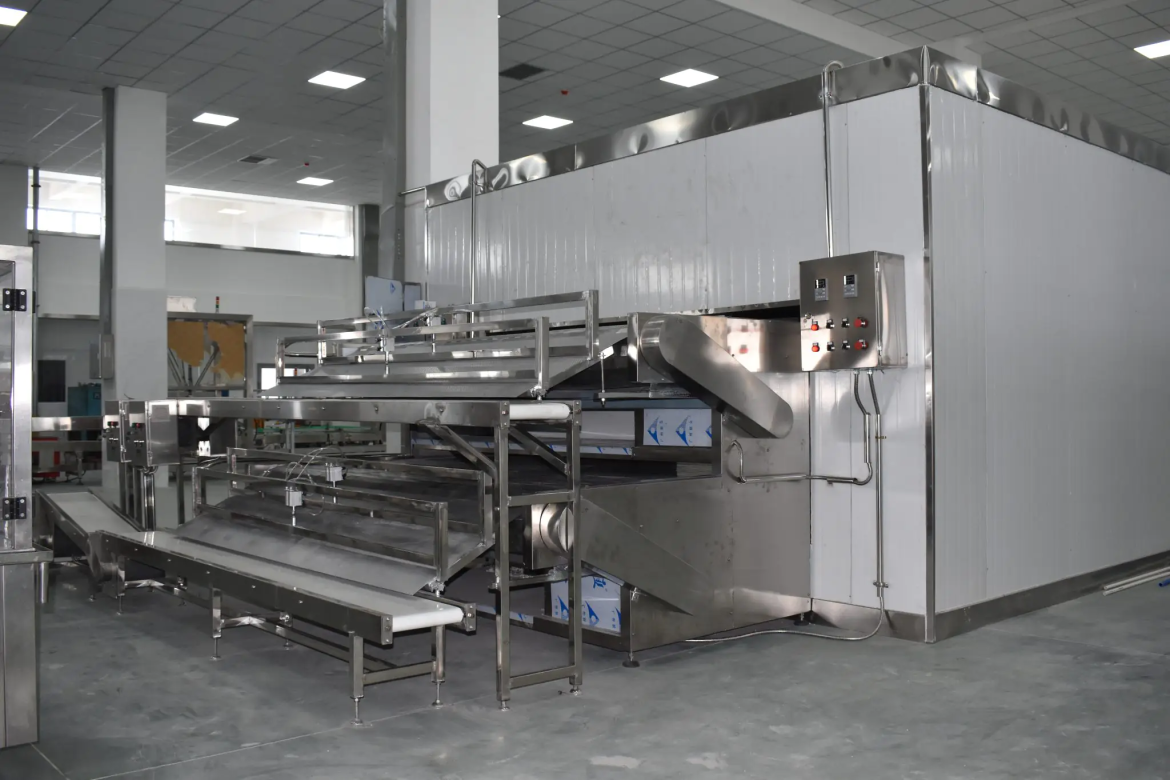
Я заявляю прямо: большинство заводских подходов к смешиванию порошков — это замаскированные источники брака и простоев. В моей работе с линиями я всегда возвращаюсь к одной отправной точке: система смешивания порошков — она решает половину проблем на корню. Линия производства пекарских смесей часто выглядит оптимизированной на бумаге, но на практике теряет точность дозирования и стабильность вязкости смесей — как следствие, прибыль уходит вместе с процентом годных партий. (Я говорю это после более чем 18 лет работы в B2B цепочке поставок пищевых ингредиентов, с реальными кейсами на заводах в Подмосковье и Нижнем Новгороде.) Какие конкретные сбои стоят за этими потерями — и как их отследить первым? Переходим к проверке улик — и к следующему разделу.
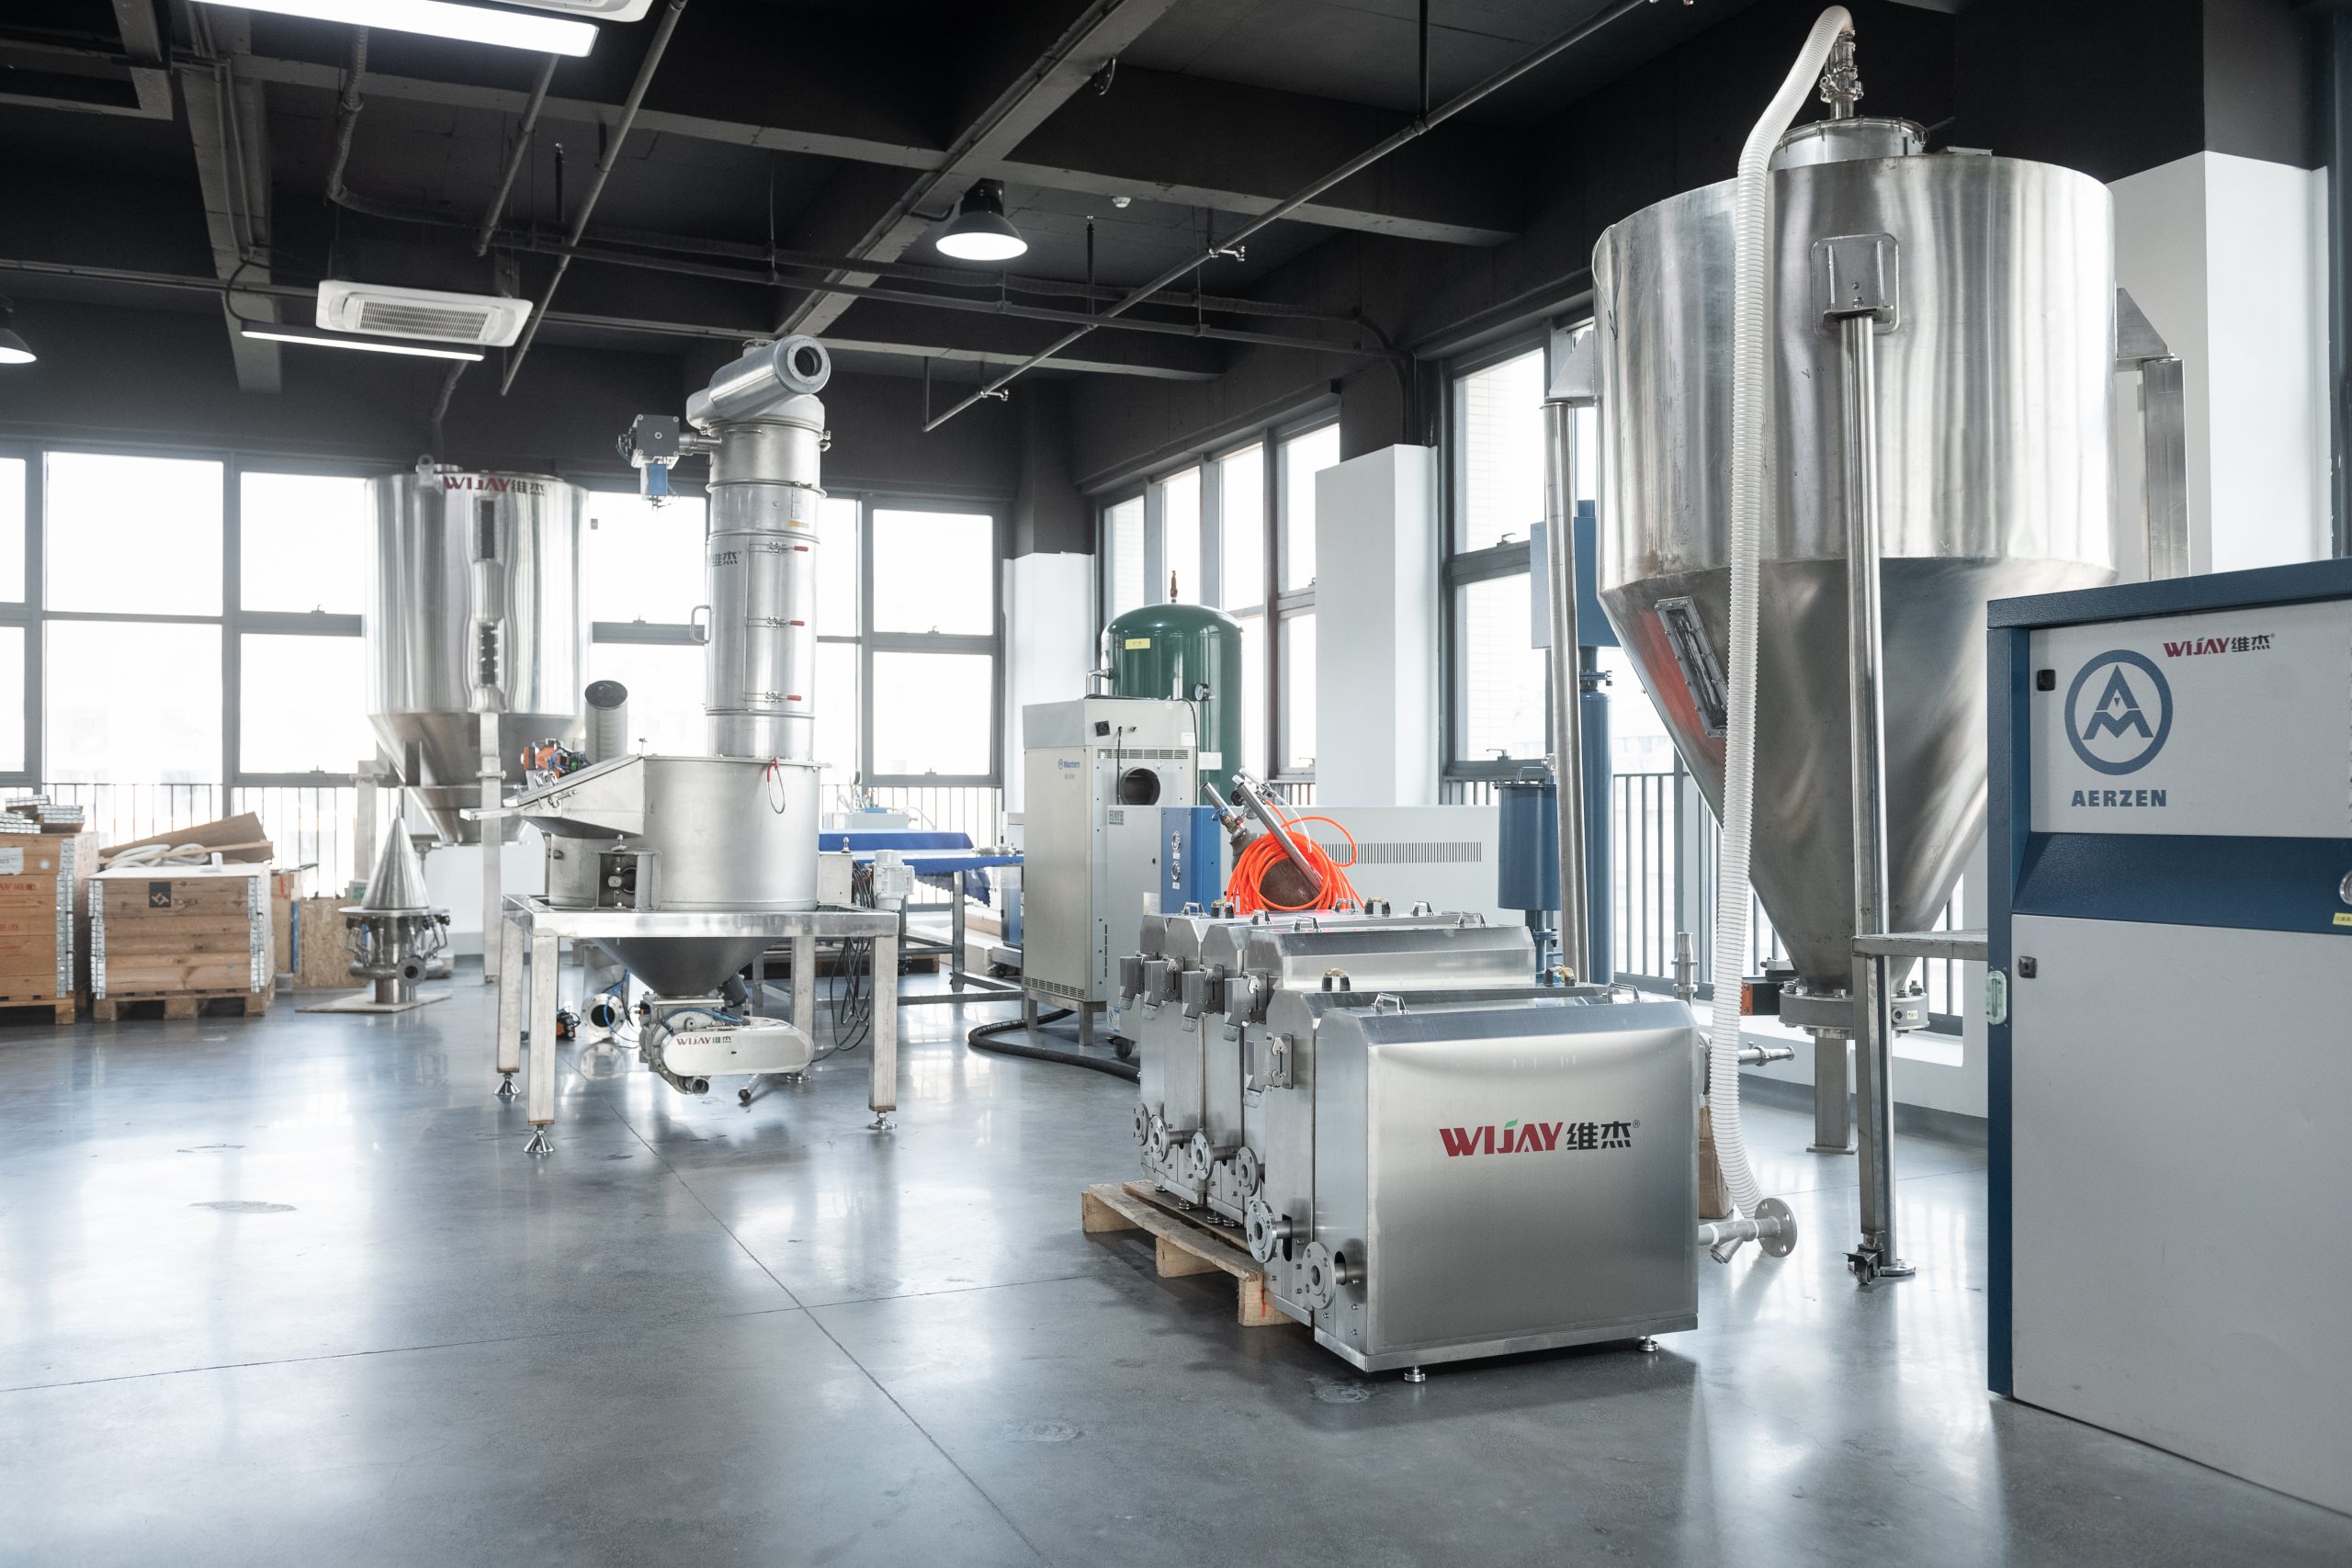
Глубокий анализ: почему традиционные решения для система смешивания порошков дают сбои
Я видел одну и ту же картину снова и снова: на линии стоит старый шнековый миксер, рядом — весовой дозатор модели X-200 (это была замена в 2017 году на заводе в Коломне), но отсутствие синхронизации между дозированием и смешиванием приводит к пересыпам и мостам в бункерах. В одном проекте, когда мы заменили устаревший дозатор и перенастроили цикл синхронизации, потеря сырья упала на 2.8% за квартал, а время переналадки сократилось в среднем на 12 минут — ощутимо, особенно при сменах рецептур. Я утверждаю: проблема не в отдельных агрегатах, а в логике управления — частые перепады плотности порошков хуже всего переносят механические упрощения, и здесь важна корректная калибровка гомогенизатора и пылеулавливателя, иначе сеть датчиков даёт “шум” вместо сигнала.
Традиционные подходы (ручные подстройки, редкие поверки датчиков, морально устаревшие контроллеры) маскируют реальные узкие места. Я помню, как в декабре 2019 года на линии для смесей с повышенной сыпучестью мы трижды за неделю теряли партии из-за образования комков — пока не ввели регулярный прогрев шнеков и не оптимизировали угол подачи на шнековом транспортере. Результат: брак упал почти наполовину. Это не магия — это внимание к деталям (и к данным). Что же это значит для вас, кто закупает или модернизирует линию? — читаем дальше.
В чём корень проблемы?
Я считаю, что корень — в несовпадении частоты проверок и реальной изменчивости сырья. Один раз на учебной линии в 2021 году мы провели полное картографирование влажности разных партий муки и обнаружили, что разница в гидрофильности между поставками одного поставщика доходила до 6% — это объясняло внезапные изменения вязкости и время смешивания. Маленькая цифра, а последствия большие: время цикла растёт, растёт износ шнеков, и, как итог, снижается стабильность рецептуры.
Сравнительный взгляд: линия готовых смесей и альтернативы для будущей эффективности
Когда я сравниваю классическую стационарную линию и модульную линия готовых смесей, я чаще выбираю гибкость. Модульность даёт преимущество при сменах рецептур — особенно если у вас разные товарные группы: смеси для хлеба, смеси для сдобной выпечки, добавки для кексов. В одном пилотном проекте мы внедрили модульный гомогенизатор и перенесли контроль на локальные контроллеры с простым интерфейсом: время адаптации упало на треть, а операторская ошибка — практически в ноль. Это не универсальное решение, но я предпочитаю подходы, которые позволяют локально корректировать параметры, не останавливая всю линию.
Сравнение показывает: стационарные линии выигрывают в цене и в непрерывности при больших объёмах — но платят риском ригидности. Модульные системы требуют инвестиций в интерфейсы и в обучение персонала (мы проводили трёхдневный тренинг на заводе под Калугой в марте 2022 — и это окупилось за семь месяцев по сокращению простоев). Я рекомендую смотреть на три ключевых метрики при выборе: точность дозирования (в граммах), время переналадки (в минутах) и процент годных партий (%). Поставьте реальное число для каждой метрики, сравните поставщиков и просите доказательства на линии — не на бумаге. Повысьте внимательность — это реально важно; небольшая проверка — и вы уже на шаг впереди.
Что дальше?
Итог моих наблюдений прост: не доверяйте одному узлу — смотрите на систему как на живой организм. Инвестируйте в правильные весовые дозаторы, следите за состоянием шнекового миксера и не забывайте про пылеулавливатель — эти вещи реально экономят деньги. Я опираюсь на практику: конкретные даты, места и результаты, а не на красивые описания. Если нужно — я могу показать таблицы снижения брака и описания замен оборудования из трех проектов за 2017–2022 годы. — правда, цифры убедительнее слов.
Заключение и советы для практиков: 1) проверяйте точность дозирования и требуйте отчёты за реальные смены; 2) измеряйте время переналадки и ставьте целевые лимиты; 3) отслеживайте процент годных партий по каждой рецептуре. Соблюдая эти три показателя, вы быстрее обнаружите слабое звено и сможете принять решение — модернизировать шнековый миксер или полностью перейти на модульную линию. Я выступаю за прагматизм и конкретику, и если вы захотите — мы разберём ваш кейс по пунктам. В конце концов, работа с линиями — это не догма, это расследование, и хорошая улики ведёт к ответу. Wijay